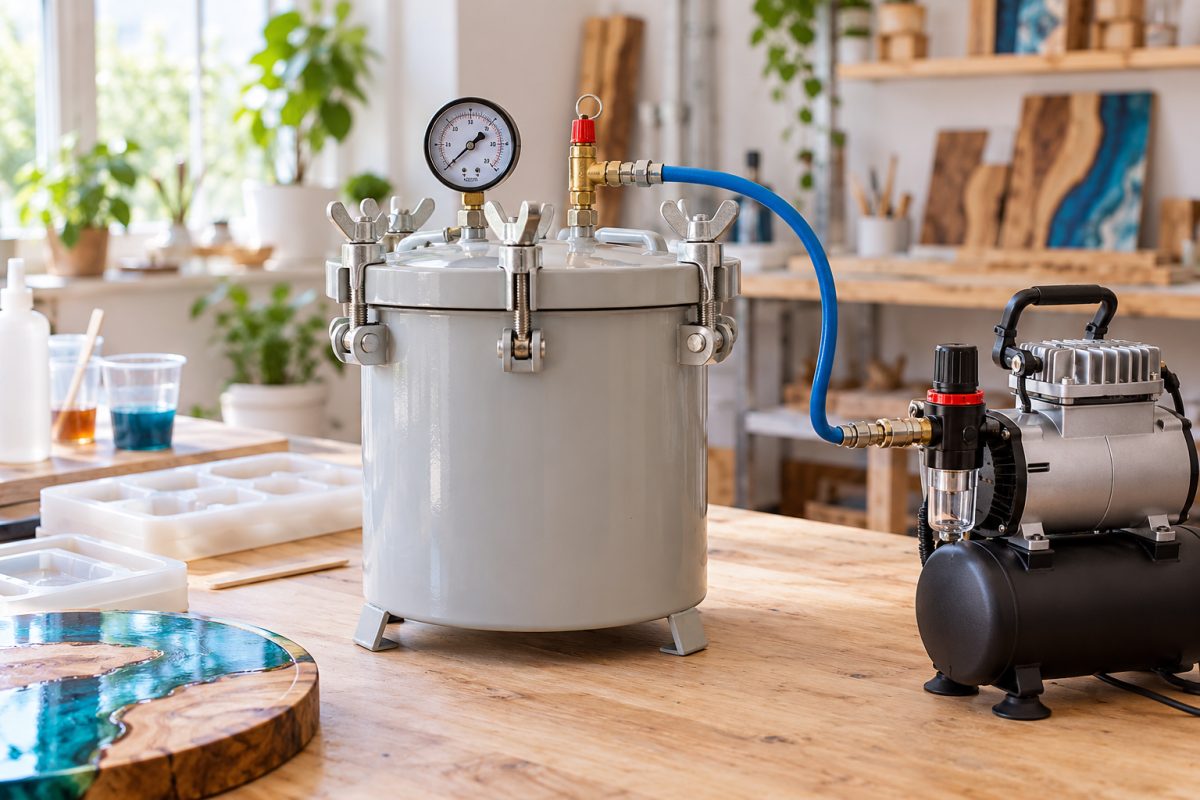
Vous coulez une résine rapide, une petite pièce pleine de recoins ou un stylo autour d’un tube en laiton… et au démoulage, des dizaines de micro-bulles gâchent la transparence. La cloche à vide n’y peut rien : la résine a déjà commencé à durcir, et les bulles viennent souvent du moule lui-même. C’est exactement le rôle du caisson de pression pour la résine : il écrase les bulles pendant tout le durcissement, jusqu’à les rendre invisibles à l’œil nu.
Dans ce guide d’achat, je vous explique comment fonctionne un caisson de pression, dans quels cas il est vraiment utile, les critères pour bien le choisir, quel compresseur lui associer, comment l’utiliser pas à pas en toute sécurité, les erreurs à éviter et ma sélection du moment.
Un caisson de pression sert à faire durcir la résine sous 2 à 4 bars : les bulles sont comprimées au point de devenir invisibles. Il est idéal pour les résines rapides, le polyuréthane, les petites pièces détaillées et les stylos. Choisissez une cuve en acier d’au moins 10 litres, avec manomètre, soupape de sécurité et régulateur, et associez-la à un compresseur capable de tenir la pression pendant tout le durcissement.
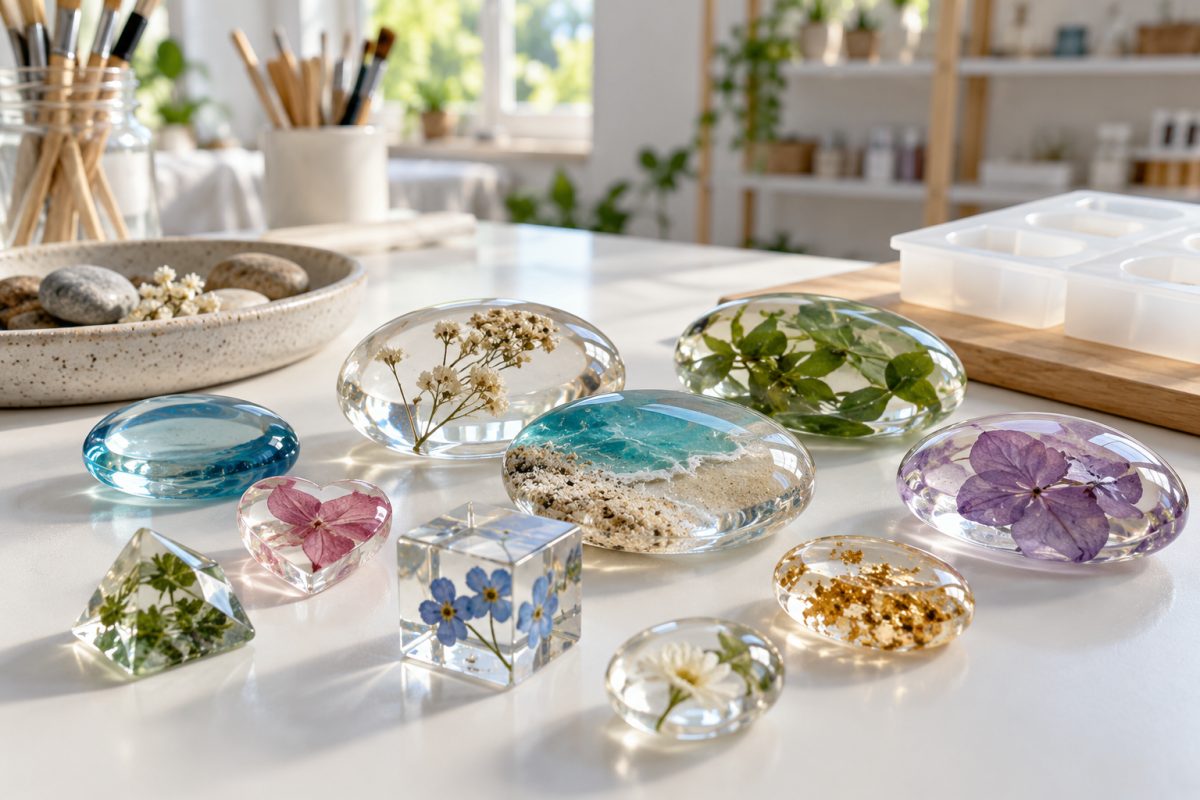
Comment fonctionne un caisson de pression pour la résine ?
Le principe est l’inverse de celui d’une cloche à vide. Au lieu d’aspirer l’air, on en ajoute. Un compresseur fait monter la pression à l’intérieur d’une cuve étanche, et cette pression s’exerce sur toute la surface de la résine encore liquide.
Les bulles d’air ne disparaissent pas : elles sont comprimées. D’après la loi de Boyle-Mariotte, le volume d’un gaz diminue quand la pression augmente. À 3 bars de pression ajoutée, la pression totale est d’environ 4 bars, et une bulle voit son volume divisé par 4 environ, son diamètre se réduisant d’un peu plus d’un tiers. Les micro-bulles deviennent alors trop petites pour être vues, et la résine durcit autour d’elles dans cet état.
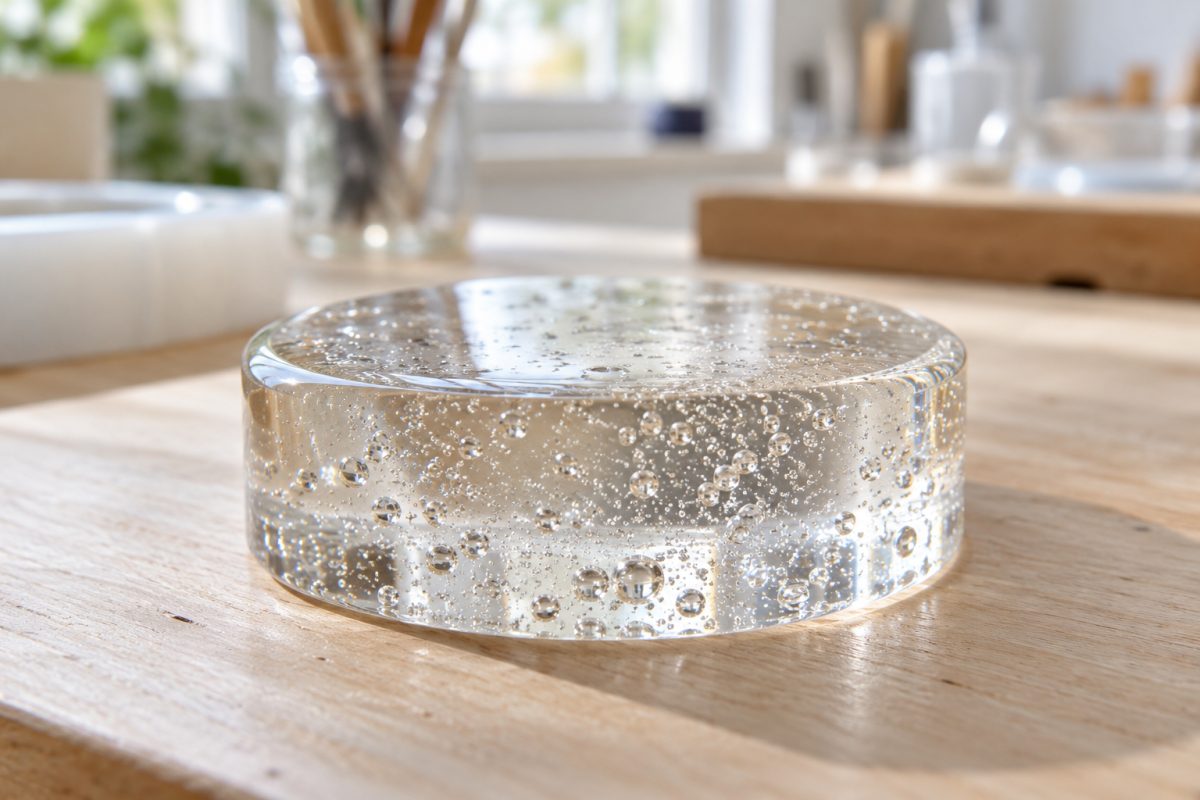
C’est pour cela que la pression doit être maintenue pendant tout le durcissement, et pas seulement quelques minutes. Si vous relâchez la pression trop tôt, les bulles reprennent leur taille dans une résine encore molle.
Ma sélection de caissons de pression pour la résine
Voici les caissons de pression les plus vendus du moment sur Amazon. La liste se met à jour automatiquement pour toujours vous proposer des produits disponibles.
- Température constante : Ce caisson d'imprimante 3D assure une température constante pour une bonne adhérence des consommables et une réduction des déformations et des fissures. Il réduit les risques d'obstruction et de bourrage, assurant des impressions de qualité supérieure et un gaspillage de matériau réduit


- Température constante : Ce caisson d'imprimante 3D assure une température constante pour une bonne adhérence des consommables et une réduction des déformations et des fissures. Il réduit les risques d'obstruction et de bourrage, assurant des impressions de qualité supérieure et un gaspillage de matériau réduit

- ✅【DURCISSEMENT RAPIDE EN 1 À 3 SECONDES】Contrairement aux chambres de polymérisation traditionnelles, ce modèle durcit la résine en seulement 1 à 3 secondes. Équipé de 60, 140 ou 200 LED UV, il délivre une puissance allant jusqu'à 1460 mW/cm², garantissant un durcissement efficace et sans effort pour des pièces parfaites. Convient aux circuits imprimés (PCB), au séchage d'encres et au traitement de divers matériaux.

- 【Séchage rapide en 1 à 30 secondes】Chambre de séchage UV équipée d’une source lumineuse LED UV professionnelle à haute puissance. Les 150/200 perles de lampe UV délivrent une puissance pouvant atteindre 200 mW/cm² / 300 mW/cm², permettant un séchage rapide en 1 à 30 secondes et améliorant considérablement l’efficacité de production lors du séchage de l’encre et du traitement de divers matériaux.

- 【Séchage rapide en 1 à 30 secondes】Chambre de séchage UV équipée d’une source lumineuse LED UV professionnelle à haute puissance. Les 150/200 perles de lampe UV délivrent une puissance pouvant atteindre 200 mW/cm² / 300 mW/cm², permettant un séchage rapide en 1 à 30 secondes et améliorant considérablement l’efficacité de production lors du séchage de l’encre et du traitement de divers matériaux.
Le format idéal pour les bijoux, stylos et petits moules.
Pour les plateaux, figurines et coulées plus volumineuses.
Pour régler la pression précisément sans accessoire à ajouter.
Dans quels cas un caisson de pression est-il vraiment utile ?
Pour couler une simple dalle de résine époxy lente, un mélange soigneux, une résine tempérée et un pistolet à air chaud suffisent souvent. Mes méthodes sont réunies dans 10 conseils pour ne plus avoir de bulles dans la résine.
Le caisson de pression devient en revanche presque indispensable si vous :
- Utilisez des résines rapides (polyuréthane, résines de moulage qui prennent en quelques minutes) : elles durcissent trop vite pour être dégazées sous vide.
- Coulez des pièces très détaillées : figurines, petits moules à bijoux, lettres, où les bulles se coincent dans les angles du moule.
- Fabriquez des stylos : les bulles autour du tube en laiton sont le cauchemar des tourneurs. Voyez mon guide des meilleures résines pour stylos.
- Incluez des éléments poreux : bois, fleurs séchées, pommes de pin, qui relâchent de l’air pendant la coulée. Retrouvez des idées dans 10 choses que vous pouvez mettre dans la résine.
- Voulez une transparence parfaite pour vendre vos créations.
| Caisson de pression | Cloche à vide | |
|---|---|---|
| Principe | Comprime les bulles | Aspire les bulles |
| Moment | Pendant le durcissement | Avant la coulée |
| Résines rapides | Oui | Non |
| Bulles du moule et des inclusions | Traitées | Non traitées |
| Silicone de moulage | Déconseillé seul | Idéal |
| Matériel | Cuve + compresseur | Chambre + pompe à vide |
Les deux outils se complètent plus qu’ils ne s’opposent. Pour tout savoir sur l’autre méthode, lisez mon guide de la cloche à vide pour la résine.
Les 8 critères pour bien choisir son caisson de pression
1. Le volume de la cuve
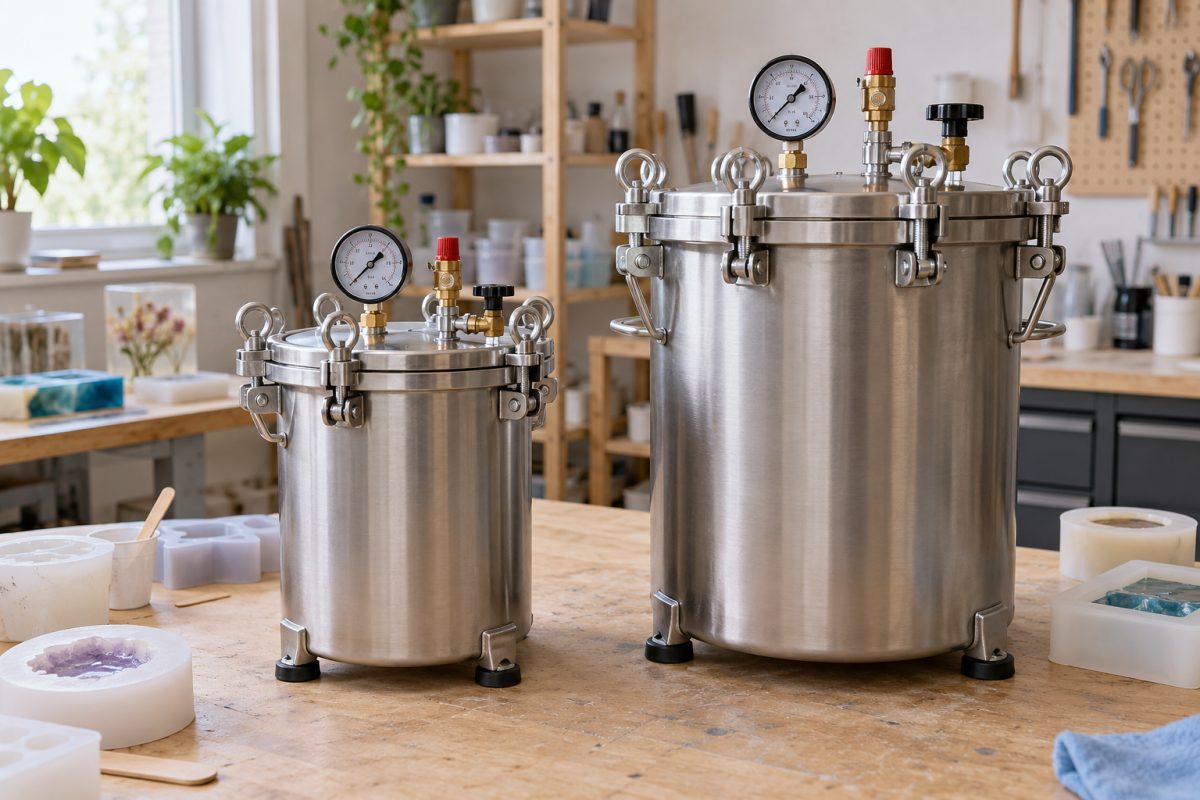
Mesurez votre plus grand moule et ajoutez de la marge. Une cuve de 10 litres suffit pour les bijoux, stylos et petits moules. Pour des plateaux, des figurines ou plusieurs moules à la fois, visez 20 litres ou plus. Attention : plus la cuve est grande, plus il faut d’air (et de temps) pour la mettre en pression.
2. Le diamètre d’ouverture
Le volume ne fait pas tout : c’est le diamètre intérieur qui détermine si votre moule passe. Vérifiez-le toujours dans la fiche technique, ainsi que la hauteur utile sous le couvercle.
3. La matière de la cuve
Une cuve en acier galvanisé ou peint est le standard. L’inox est plus durable mais plus cher. Évitez les cuves dont la matière n’est pas clairement indiquée.
4. La pression maximale de service
Pour la résine, on travaille généralement entre 2 et 4 bars (30 à 60 PSI). Choisissez une cuve dont la pression maximale de service est nettement supérieure à la pression que vous utiliserez, et ne la dépassez jamais.
5. La soupape de sécurité
C’est l’élément non négociable. Elle s’ouvre automatiquement si la pression dépasse le seuil prévu. Vérifiez qu’elle est présente, en bon état, et tarée à une valeur adaptée.
6. Le manomètre et le régulateur
Un manomètre lisible permet de contrôler la pression à tout moment. Un régulateur intégré évite de dépendre de celui du compresseur et donne un réglage plus précis.
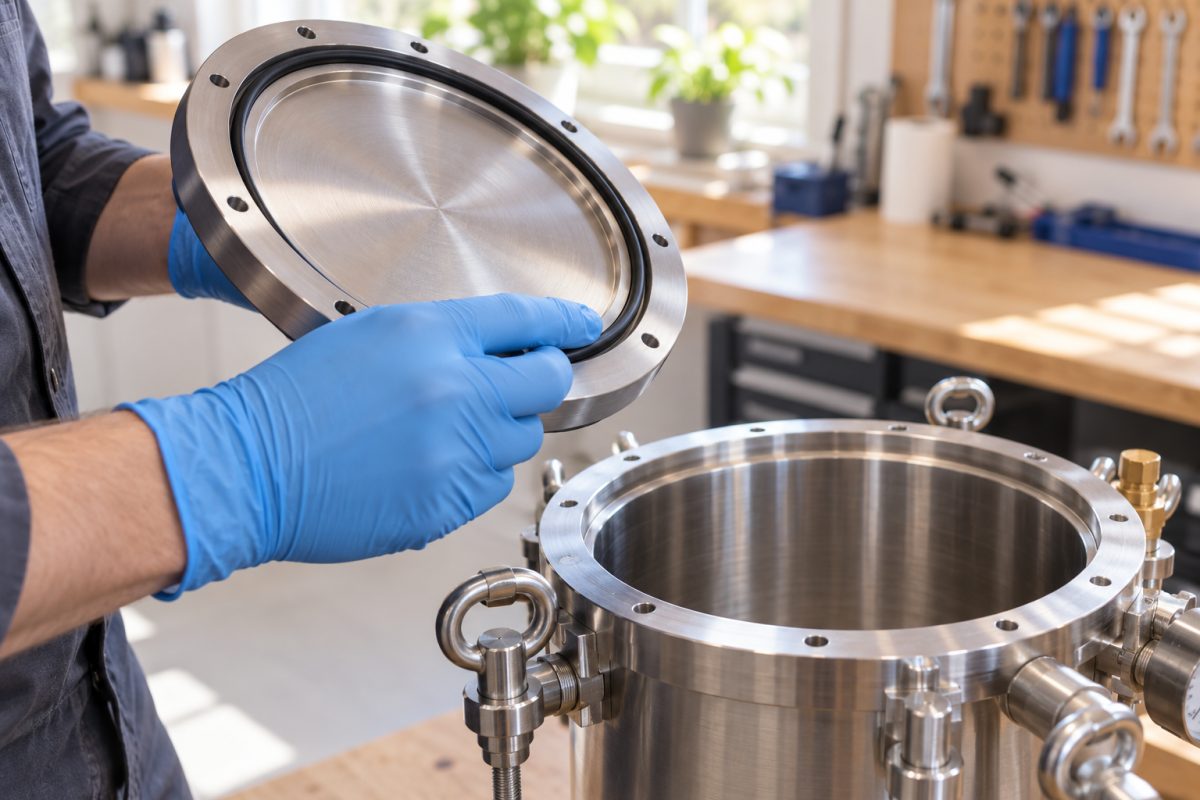
7. Le couvercle et le joint
Un couvercle bien serré par plusieurs vis ou un étrier, avec un joint épais et souple, garantit l’étanchéité. Une cuve qui fuit vous oblige à faire tourner le compresseur en permanence.
8. Les raccords
Un raccord rapide d’entrée d’air standard et une vanne de purge facilitent la mise en pression et la dépressurisation. Les modèles prévus pour la peinture doivent être débarrassés de leurs tubes de sortie de peinture et les orifices bouchés.
- Cuve acier de 10 litres ou plus
- Diamètre intérieur adapté à vos moules
- Pression max bien au-dessus de 4 bars
- Soupape de sécurité
- Manomètre et régulateur
- Joint épais, couvercle bien fixé
- Matière non précisée
- Pas de soupape de sécurité
- Pression max non indiquée
- Couvercle à une seule fixation
- Joint fin ou déjà craquelé
- Fiche technique absente
Quel compresseur choisir pour un caisson de pression ?
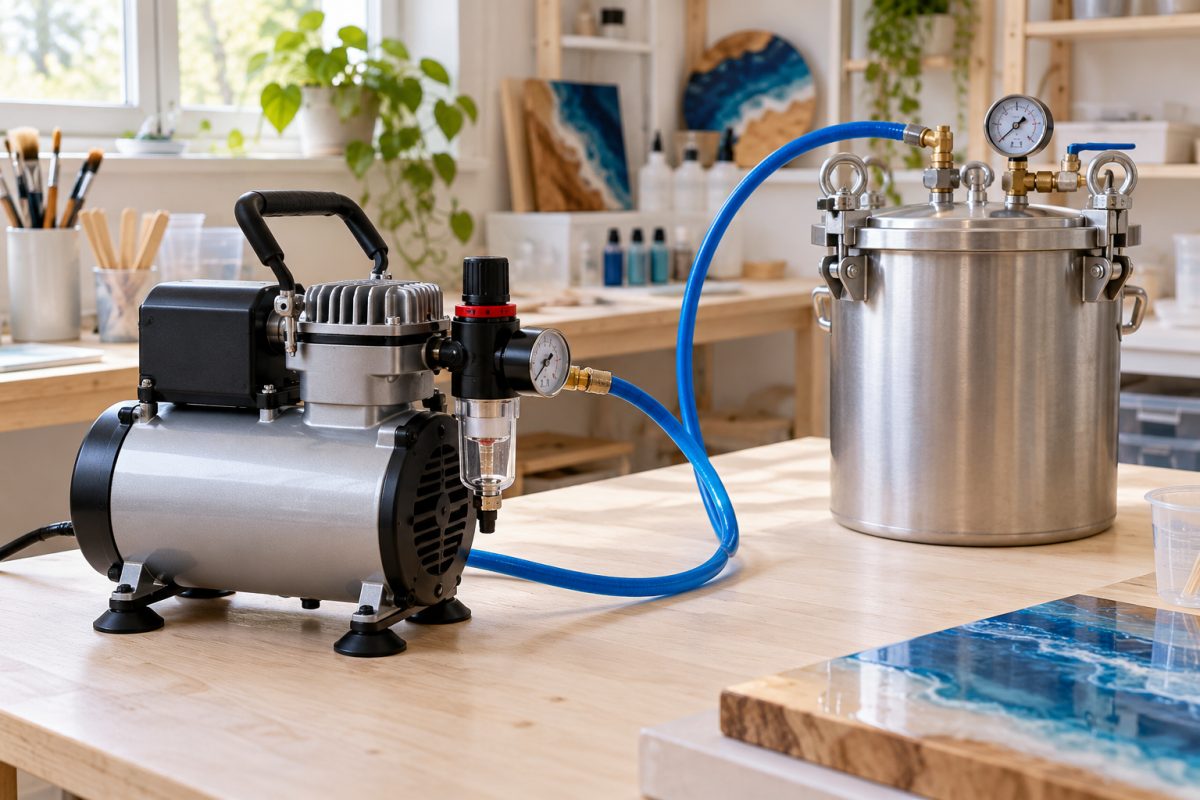
Le caisson ne fonctionne pas seul : il lui faut un compresseur. Bonne nouvelle, il n’a pas besoin d’être très puissant, puisqu’on monte à seulement quelques bars dans un volume réduit.
- La pression : n’importe quel compresseur atelier atteint 8 bars, largement assez. C’est le régulateur qui ramène la pression à 2 à 4 bars.
- La cuve du compresseur : une petite cuve de 6 à 25 litres suffit pour remplir un caisson de 10 litres.
- Le bruit : si vous travaillez dans un appartement, un compresseur silencieux change la vie.
- Les accessoires : un tuyau d’air et des raccords rapides compatibles avec ceux du caisson.

- Compresseur silencieux - cuve 6L 8 bar - Moteur 0,75HP - référence : 425513.

- Le compresseur d'air ultra silencieux HC26Si de Scheppach est idéal pour les travaux universels dans la maison, l'atelier ou le garage, il est particulièrement silencieux, ce qui permet de ne pas déranger les voisins

- Performance – Le compresseur TE-AC 240/24 Silent Einhell d’une puissance de 1 500 W dispose d’une capacité de pompage de 240 l/min pour un régime moteur de 2 850 tours/min.
Une fois le caisson en pression, fermez sa vanne d’entrée et débranchez le compresseur. Si votre caisson est bien étanche, il garde sa pression des heures sans que le compresseur ne redémarre. Vérifiez juste le manomètre de temps en temps.
Utiliser un caisson de pression pas à pas
- Préparez votre poste : caisson propre, joint vérifié, compresseur prêt, gants et lunettes. Mes conseils complets sont dans les précautions à prendre pour travailler la résine époxy.
- Mélangez votre résine soigneusement, à bonne température. Voyez la température idéale pour travailler la résine.
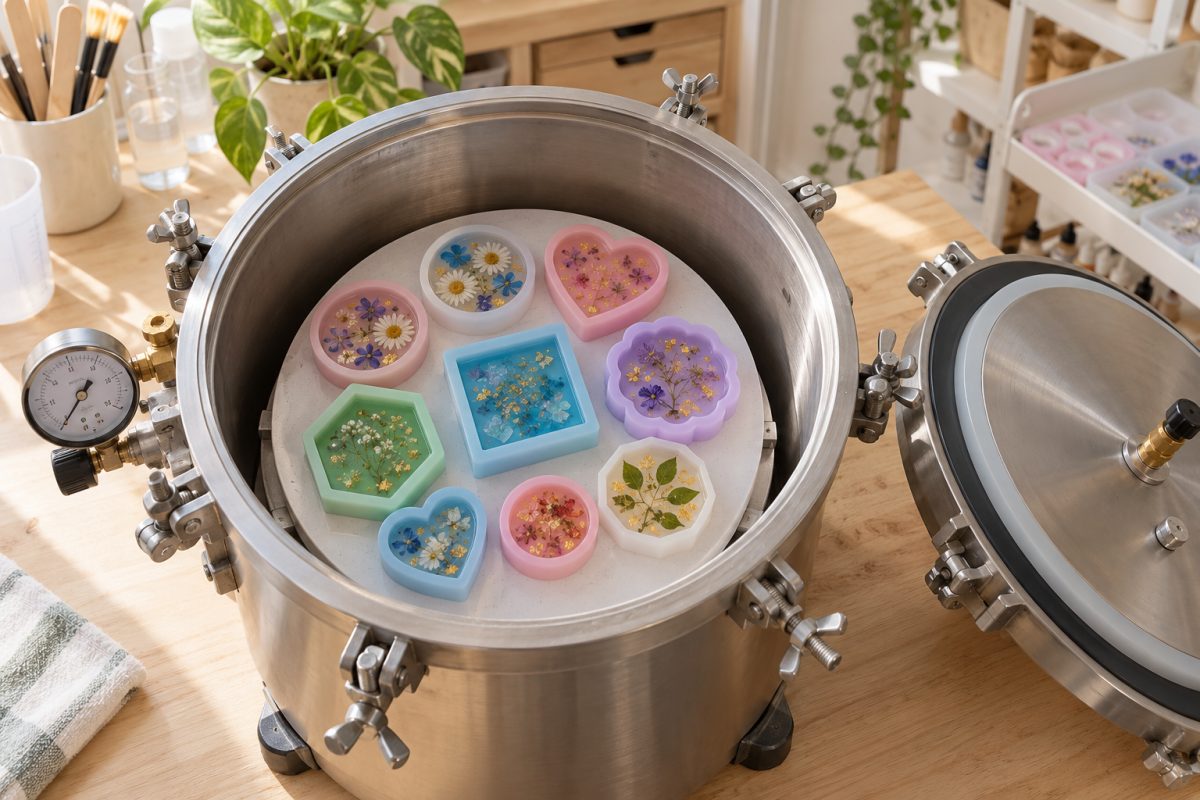
- Coulez dans vos moules et posez-les sur un plateau rigide et bien plat, pour pouvoir tous les déplacer d’un coup.
- Placez le plateau dans la cuve sans le pencher, puis fermez le couvercle en serrant les fixations de façon régulière, en croix.
- Montez la pression progressivement jusqu’à 2 à 4 bars, en respectant le maximum de votre cuve.
- Laissez durcir sous pression pendant au moins tout le temps de prise indiqué par le fabricant, idéalement jusqu’à ce que la résine soit dure au toucher.
- Relâchez la pression lentement par la vanne de purge, puis ouvrez seulement quand le manomètre affiche zéro.

Et les moules en silicone ?
Point important : un moule en silicone qui contient lui-même des bulles peut se déformer sous pression, et la pièce en résine aura des petits défauts en surface. Si vous fabriquez vos moules, dégazez le silicone sous vide avant de le couler. Tout est expliqué dans mon guide du silicone pour moule.
Et les coulées épaisses ?
Une coulée très épaisse dégage beaucoup de chaleur pendant le durcissement. Le caisson ne change rien à cette réaction, il faut toujours une résine adaptée à l’épaisseur. Pour les grandes pièces, lisez mon guide de la résine de coulée épaisse.
Sécurité et entretien du caisson de pression
Un récipient sous pression stocke beaucoup d’énergie. Ne dépassez jamais la pression maximale indiquée par le fabricant, ne modifiez pas et ne bloquez pas la soupape de sécurité, et n’ouvrez jamais le couvercle tant que le manomètre n’affiche pas zéro. N’utilisez pas un récipient qui n’a pas été conçu pour la pression.

- Testez la soupape régulièrement en tirant son anneau quand la cuve est sous faible pression.
- Vérifiez le joint avant chaque utilisation : fissures, déformation, résine collée.
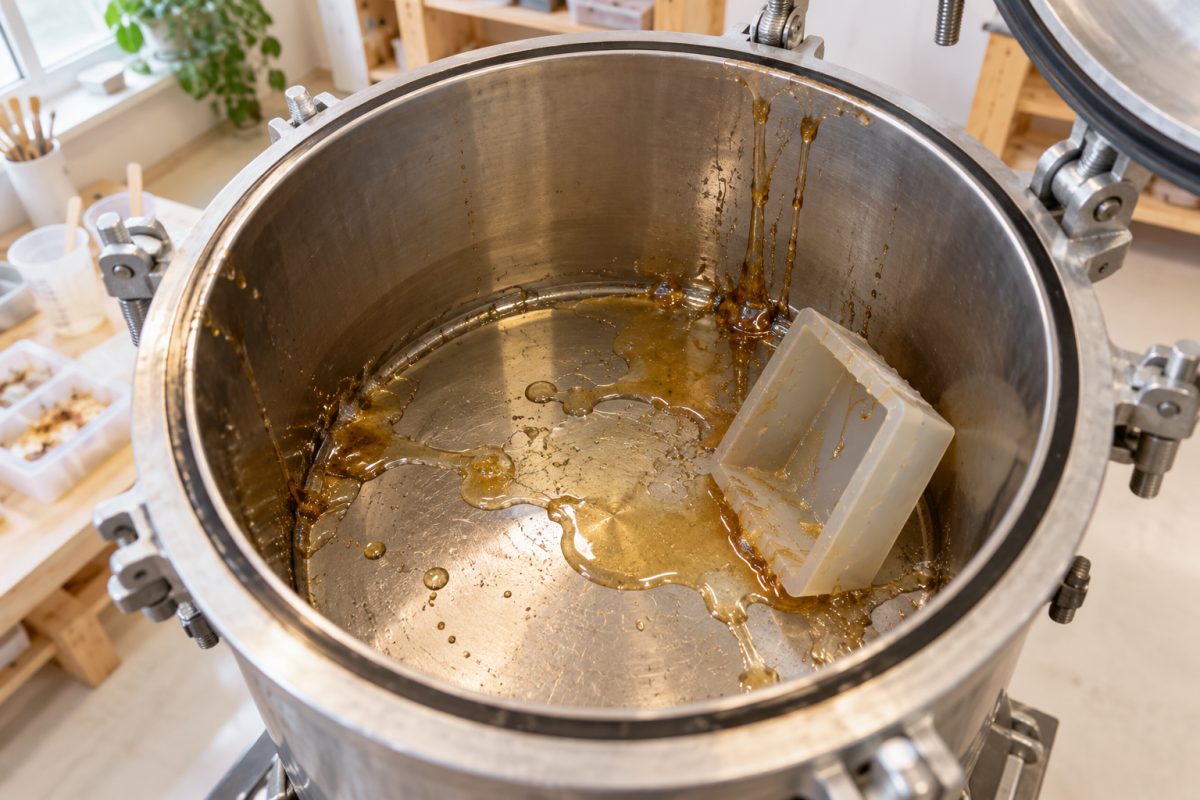
- Protégez le fond avec un tapis ou un film : une coulure de résine durcie au fond de la cuve est difficile à retirer. Un bon tapis de travail pour la résine fait l’affaire.
- Purgez l’humidité de la cuve du compresseur après usage pour éviter la rouille.
- Rangez le caisson ouvert pour laisser sécher le joint et l’intérieur.
Pendant la coulée, gardez aussi votre protection respiratoire habituelle. Voyez mon comparatif des masques respiratoires pour la résine époxy.
Les erreurs à éviter avec un caisson de pression
- Relâcher la pression trop tôt. Les bulles reprennent leur taille dans une résine encore molle. Patientez jusqu’au durcissement.
- Utiliser une résine sans test. Certaines résines réagissent mal sous pression. Faites un essai sur une petite pièce.
- Monter trop haut. Au-delà de 4 bars, le gain est faible pour la plupart des créations, et le risque augmente.
- Laisser les tubes de peinture. Sur un pot de peinture reconverti, ils peuvent laisser fuir la pression. Retirez-les et bouchez les orifices.
- Pencher les moules en les rentrant. La résine déborde et colle au fond de la cuve. Utilisez un plateau.
- Utiliser un moule en silicone non dégazé. Il peut se déformer et marquer la surface de vos pièces.
- Croire que le caisson remplace un bon mélange. Un mélange bâclé reste un mélange bâclé, avec des zones collantes que la pression ne corrige pas.
Pour la résine UV, le caisson est rarement nécessaire : les pièces sont fines et durcissent en quelques minutes sous la lampe. Mes astuces sont dans comment éviter les bulles dans la résine UV.
Un caisson de pression pour la résine est l’outil le plus efficace contre les micro-bulles des résines rapides, des pièces détaillées, des stylos et des inclusions poreuses. Choisissez une cuve en acier de 10 litres minimum, avec soupape de sécurité, manomètre et régulateur, associée à un petit compresseur silencieux, et laissez toujours durcir sous 2 à 4 bars. Si vous débutez, commencez plutôt par l’un des meilleurs kits de résine époxy pour débutants : le caisson viendra quand vous voudrez passer au niveau supérieur.
Envie d’en finir pour de bon avec les bulles ? Les chambres à vide électriques tout-en-un dégazent votre résine en quelques minutes. Je vous explique tout dans mon guide : machine anti-bulles résine : comment ça marche et laquelle choisir.
Vos questions fréquentes sur le caisson de pression pour la résine
À quoi sert un caisson de pression pour la résine ?
À faire durcir la résine sous pression : les bulles sont comprimées au point de devenir invisibles, ce qui donne des pièces parfaitement transparentes.
Quelle pression utiliser pour la résine ?
Généralement entre 2 et 4 bars (30 à 60 PSI), sans jamais dépasser la pression maximale indiquée par le fabricant de la cuve.
Combien de temps laisser la résine sous pression ?
Pendant tout le temps de prise indiqué par le fabricant, idéalement jusqu’à ce que la résine soit dure au toucher.
Caisson de pression ou cloche à vide : que choisir ?
Le caisson pour les résines rapides, les pièces détaillées et les inclusions. La cloche à vide pour dégazer le silicone et les résines lentes avant la coulée.
Quelle taille de caisson choisir ?
Une cuve de 10 litres suffit pour les bijoux, stylos et petits moules. Prenez 20 litres ou plus pour les grands moules, en vérifiant le diamètre intérieur.
Faut-il un gros compresseur ?
Non, un petit compresseur de 6 à 25 litres suffit. Un modèle silencieux est plus agréable à la maison.
Peut-on utiliser un pot de peinture sous pression ?
Oui, c’est même la base de la plupart des caissons, à condition de retirer les tubes de sortie de peinture, de boucher les orifices et de respecter sa pression maximale.
Le caisson fonctionne-t-il avec l’époxy ?
Oui, avec l’époxy comme avec le polyuréthane. Faites toujours un essai sur une petite pièce avec une nouvelle résine.
Peut-on mettre un moule en silicone sous pression ?
Oui, à condition que le silicone du moule ait été dégazé sous vide. Sinon ses propres bulles peuvent déformer la surface des pièces.
Un caisson de pression est-il dangereux ?
Il est sûr si vous respectez la pression maximale, gardez la soupape de sécurité fonctionnelle et ne l’ouvrez jamais avant que le manomètre affiche zéro.
Cet article contient des liens affiliés Amazon. Si vous achetez via ces liens, je touche une petite commission, sans surcoût pour vous. Cela m’aide à faire vivre Guide Résine.